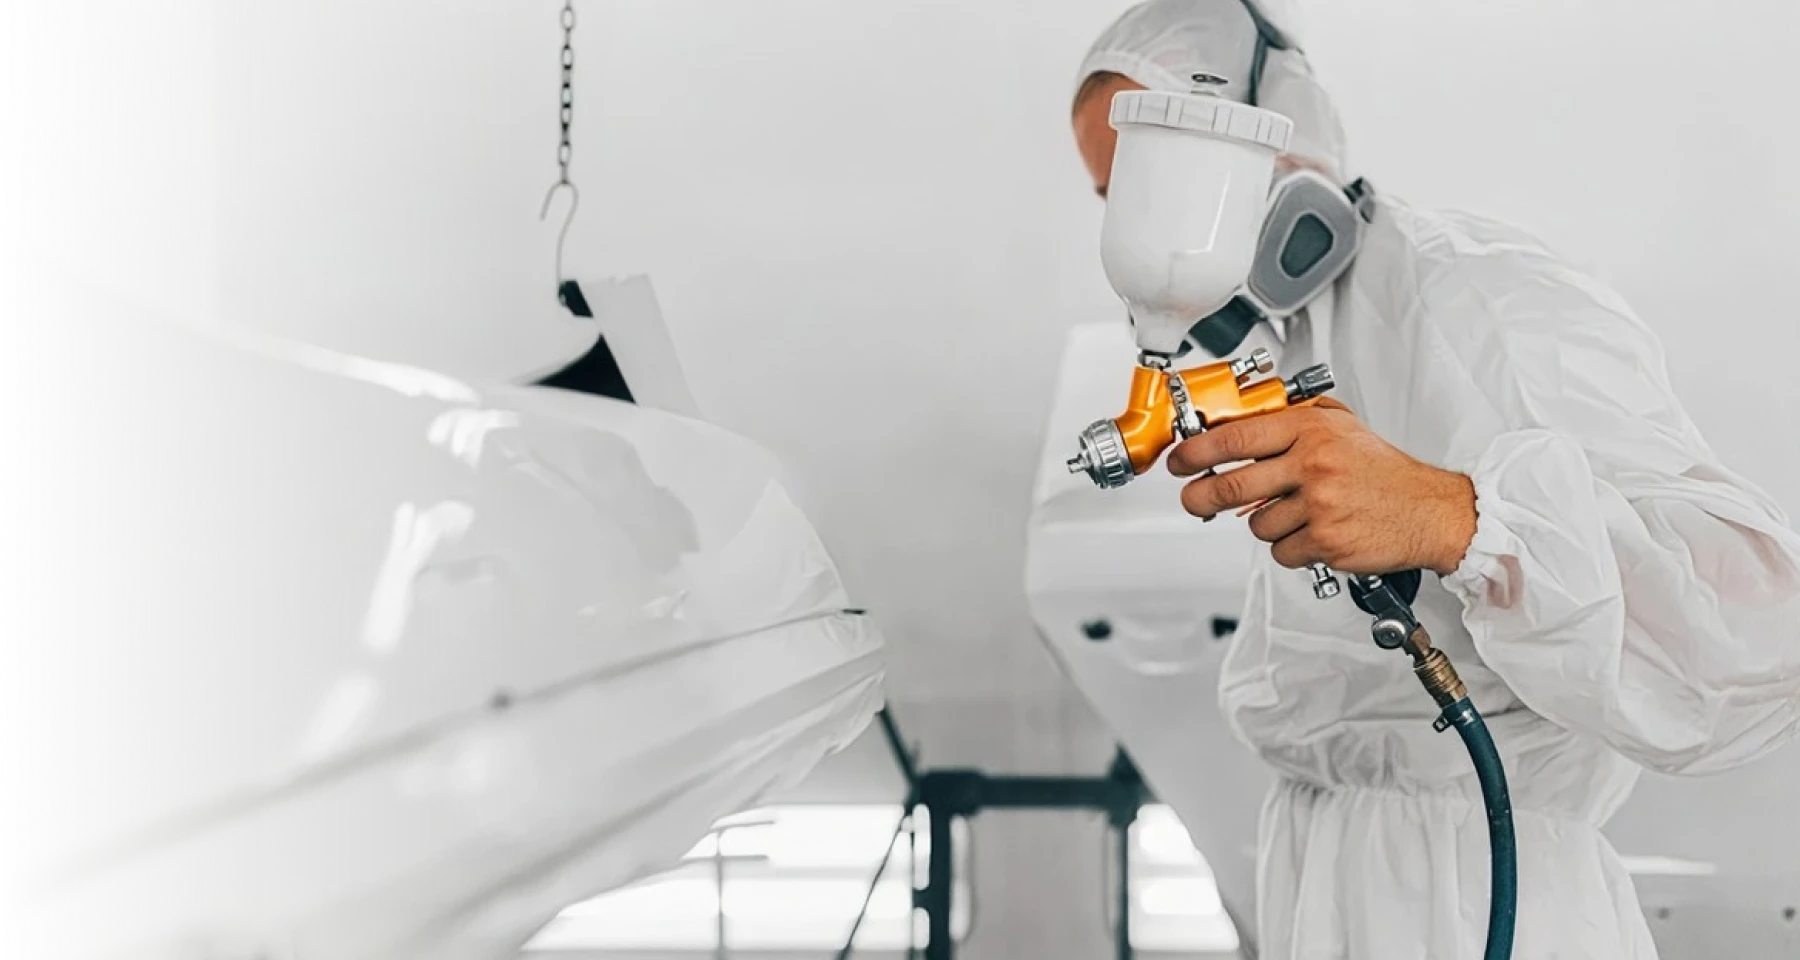
戈力斯双组份中浓度汽车清漆,5升套装,具备高光泽、高硬度、快干、优异流平与可抛光性,适用于汽车局部修补、单板翻新及整车喷涂修复。
双组份中浓度汽车清漆 1100-5升套装
 批发或代理
技术参数
产品类型
5升套装鹦鹉®Gloris双组份中浓度清漆1100
用途
汽车修补漆及工业用漆
特点
高光泽, 流平好, 硬度高, 干燥快, 防腐蚀
树脂体系
丙烯酸聚氨酯
混合比例
清漆: 固化剂: 稀释剂=2: 1: 10%-30%
表干时间
25分钟不粘尘/12小时打磨(25℃)
施工条件
温度≥5°C, 湿度≤85%
理论用量
喷涂2-3层约3-5平米/升
VOC
≤480 g/L
颜色
透明
起订量
20
储存方式
易燃品, 避免明火, 阴凉干燥储存
保质期
24个月
行业痛点
- 漆面不耐用: 硬度不足, 起皮、脱落、黄变、失光, VOC 超标
- 施工不稳定: 橘皮、针孔、发白, 固化慢, 施工环境要求高。
- 综合成本高: 产品质量不稳定, 返工耗材浪费大,
- 售后不稳定: 供给不稳定, 缺少配套技术指导和销售支持

产品特点
1. 兼容主流汽车底漆体系
兼容市场主流汽车修补漆体系, 包括 PPG、Sikkens、AkzoNobel、BASF、Axalta、Nippon Paint、Cromax、Spies Hecker 以及 Sherwin-Williams 等品牌底色漆。

2. 性能优异
本款汽车清漆配套固化剂与稀释剂使用, 具有高光泽、高硬度、干燥快、流平性好以及优异抛光性能。

3. 应用广泛
适用于局部点修补、单板件修补、整车局部翻新及大型车辆施工等多种汽车修补场景。

4. 适合多种施工环境
适用于专业汽车钣喷车间施工环境, 同时兼容自然干燥施工条件及烘烤施工工艺。
超快干 / 快干 / 标准 / 慢干清漆打磨时间对照表
| 清漆类型 | 20℃打磨时间 | 60℃打磨时间 |
|---|---|---|
| 超快干型 | 30-40 min | 10 min |
| 快干型 | 3-6 h | 30 min-1 h |
| 标准型 | 6-12 h | 1-1.5 h |
| 慢干型 | 12-24 h | 1.5-2 h |
适用于批发商和分销商
戈力斯为全球批发商与经销商提供全套汽车表面修复解决方案。从各类研磨砂纸, 汽车腻子, 清漆, 窗膜到 PPF, 提供高质且稳定的供货, 助力合作伙伴拓展汽车修复业务。
如何使用双组份(2K)清漆 | 高光泽饰面调配与喷涂工艺
适用于批发商和经销商
戈力斯为全球批发商与经销商提供全套汽车表面修复解决方案。我们的产品涵盖各类研磨砂纸、汽车腻子、清漆、窗膜和 PPF,以稳定供货和一致的高品质产品,助力合作伙伴拓展汽车修复业务。
技术资源
相关洞察


常见问题
汽车喷漆常见问题系列第一期:如何有效预防和修复流挂
1. 汽车涂装中的流挂是什么?
流挂(也称为“流坠”)是汽车涂装中常见的一种漆膜缺陷,通常由涂层施涂过厚或不均匀造成。在重力作用下,汽车漆会向下流动,无法均匀分布在车身表面,从而形成明显的条纹、流痕或泪滴状痕迹。
在喷涂底色漆、底漆或清漆时,都可能出现流挂。流挂不仅会影响漆面的外观,还可能导致漆膜厚度不均,进而影响涂层的整体性能。

2. 流挂的表现特征
-
外观表现
漆面上会出现明显的流痕、条纹或线状痕迹,通常表现为向下流动的漆痕。
-
表面触感
漆面会变得不平整,局部涂层堆积较厚的区域用手触摸时可能会明显感觉到。
-
常见部位
流挂通常发生在垂直或倾斜表面,因为重力会使油漆向下流动。
3. 流挂的成因
-
涂层厚度过大
一次喷涂时涂层过厚,可能使漆面无法均匀干燥,从而导致油漆向下流动。
-
喷枪距离表面过近
喷枪距离表面过近时,过多的油漆会集中在较小的区域,造成漆膜过厚并可能产生流挂。
-
喷枪移动速度过慢
喷枪移动过慢会使某些区域堆积过多油漆,从而增加流挂风险。
-
稀释过度
如果稀释剂或调合剂的比例不合适,涂层可能变得过稀、流动性过强,更容易产生流挂。
-
喷涂环境不合适
施工温度过低或通风不足,会减慢涂层中溶剂的挥发和漆膜的干燥。喷涂环境中溶剂蒸气过多,也可能使涂层长时间保持湿润,增加流挂风险。
-
喷枪设置不正确
使用不合适的喷枪、过大的喷嘴、过低的气压、过窄的喷幅或过大的出漆量,都可能导致流挂。
-
表面脱脂不充分
如果油漆无法与基材充分附着,就可能出现流挂等涂层缺陷。
在受到污染或沾有油污的表面上喷漆,或者直接在光滑且未经处理的旧漆膜上喷漆,也会增加流挂风险。因此,喷涂前应彻底清洁表面,并对光滑的旧漆面进行适当打磨。

4. 如何预防流挂
-
控制涂层厚度
每道涂层都应均匀喷涂,避免一次喷涂过厚。
-
保持合适的喷涂距离
保持喷枪与表面之间的适当距离,通常约为 15–20 cm。
-
保持稳定的喷枪移动速度
以合适的速度匀速移动喷枪,避免在同一区域停留过久。
-
遵循推荐的混合比例
按照制造商建议的混合和稀释比例操作,以保持涂层合适的黏度和流动特性。
-
控制施工条件
在合适的温度和湿度条件下施工。通常建议施工温度保持在约 20–25°C。
-
调整喷枪设置
定期检查和调整喷枪,确保喷嘴尺寸和气压适合所使用的涂料。
5. 如何修复流挂
-
打磨和抛光
对于轻微流挂,可以使用 1500–2000 号等细砂纸小心打磨,使受影响区域恢复平整,然后进行抛光,恢复光滑的表面效果。
-
局部修补
对于较严重的流挂,可能需要将受影响区域打磨平整,再进行局部重新喷涂修补。
6. 选择 Parrot® Gloris 清漆 不只是选择一款产品,更是选择专业技术支持
在汽车涂装过程中,流挂、橘皮、针孔、发白和干燥缓慢等缺陷不一定是清漆本身造成的。混合比例、喷枪设置、喷涂距离、漆膜厚度、喷枪移动速度和施工条件,都会影响最终的涂层表现。
因此,对于钣喷车间和专业喷漆技师来说,选择清漆不仅要关注光泽、硬度、干燥速度和耐久性,供应商能否持续提供技术支持同样重要。
Parrot® Gloris 不仅提供汽车修补清漆产品,还为经销商、其下游客户和终端用户提供产品应用支持与技术指导。
当客户遇到流挂或其他施工问题时,我们可以根据具体的产品型号、施工流程、喷枪设置、混合比例和实际施工条件与客户共同分析可能的原因,并提供相应的调整建议。
我们的技术支持可以帮助客户:
- 了解正确的产品混合比例和施工流程
- 根据不同工况调整施工参数
- 优化喷枪设置、喷涂距离和喷枪移动速度
- 减少流挂、橘皮和针孔等常见施工缺陷
- 分析实际施工问题并提供可执行的技术解决方案
- 为经销商的下游钣喷车间和终端用户提供产品应用支持
汽车喷漆常见问题系列第二期:如何防止橘皮现象
1.什么是汽车涂装中的“橘皮”?
在汽车修补漆中,“橘皮”是指油漆或清漆喷涂并干燥后形成的均匀表面纹理,类似于橘子的表面。这种不均匀的纹理会降低漆面的光滑度和光泽度,影响车辆的整体外观和感知质量。

2. 橘皮现象产生的原因是什么?
2.1 喷枪压力不当
如果喷枪压力太低,涂料可能无法正确雾化。可能会产生较大的油漆滴,使涂层难以均匀分布在表面上,并增加橘皮的风险。
解决办法: 根据涂料制造商推荐的范围调整喷枪压力。
2.2 涂料粘度太高
当涂料粘度过高时,其流动性和流平性会降低。因此,涂层在施工后可能无法正常流出,从而导致表面纹理均匀。
解决办法: 使用合适的稀释剂或稀释剂将涂料粘度调整至推荐喷涂粘度。
2.3 错误的喷涂距离和速度
如果喷枪离表面太远或移动太快,油漆滴在到达面板之前可能会部分干燥。这会妨碍涂层正常流动和流平。
解决方案: 保持适当的喷涂距离和喷枪速度。典型的喷涂距离约为 15 厘米,有助于确保涂料在到达表面时保持足够的湿润并可以均匀地流出。
2.4 干燥不均匀或过快
如果溶剂蒸发太快或喷房温度太高,涂层表面可能会干燥太快,而底层还没有适当流平。这可能会导致表面不平整。
**解决办法:**选择合适的溶剂和稀释剂组合,并控制喷涂环境的温度和湿度。

2.5 表面处理不良
粗糙、受污染或准备不充分的基材也会阻碍涂层流动和均匀粘附,导致橘皮纹理。
解决方案: 确保基材光滑、干净且准备得当。必要时打磨并清洁表面。
2.6 设备设置或校准不当
使用不合适的喷嘴、气帽或流体针进行涂层,或者未能正确设置和校准喷枪,也可能导致喷涂性能不佳。
解决办法: 根据涂层类型选择合适的喷涂设备和部件,并定期检查和校准喷枪。
2.7 涂料配方问题
硬化剂或添加剂的比例不正确,或者不同成分之间的不相容,也可能导致橘皮现象。
解决方案: 严格遵循涂料制造商推荐的硬化剂、还原剂和其他添加剂的混合比例。
3.喷药后如何预防橘皮现象?
3.1 调节喷枪压力
确保喷枪压力在涂料制造商推荐的范围内。压力不足会导致雾化不良、液滴较大和涂层不均匀。
**建议:**定期检查和校准喷枪,确保正确的喷涂压力。
3.2 优化涂料粘度
涂料粘度过高或过低都会影响喷涂和流平性能。根据喷涂环境(温度、湿度等)以及涂料的类型调整减速剂配比,以达到合适的施工粘度。
建议: 使用粘度杯测量涂料粘度并确保其在推荐范围内。
3.3 控制喷涂距离和喷枪速度
将喷枪距离面板太远或移动得太快会导致油漆滴在到达表面之前部分干燥,从而妨碍适当的流动和流平。
建议: 与表面保持约 15-20 厘米的喷涂距离,并以一致且受控的速度移动喷枪。
3.4 选择合适的喷嘴和设备
喷嘴尺寸或气帽不正确也会导致橘皮现象。确保喷嘴尺寸与涂层兼容,以避免材料过多或雾化不良。
建议: 根据涂料类型和粘度选择合适的喷枪配置,并使用涂料制造商推荐的喷嘴尺寸。
3.5 控制环境条件
温度和湿度对涂料干燥和流平有显着影响。过高的温度会导致表面干燥过快,而不合适的湿度水平可能会影响涂层的正常流动和流平能力。
建议: 保持喷漆室温度稳定在 20–25°C 左右,相对湿度保持在 50–70% 左右。
3.6 适当的表面处理
基材必须光滑、清洁、无油污、灰尘和其他污染物,以确保涂层附着力和流平均匀。
建议: 喷涂前彻底清洁基材,并进行必要的打磨和除尘。
3.7 选择合适的溶剂和添加剂
不同的溶剂具有不同的蒸发速率,而添加剂会影响涂料的流动、流平和干燥特性。溶剂和添加剂选择或使用不当可能会导致橘皮现象。
建议: 选择和使用溶剂、还原剂和添加剂时,严格遵循涂料制造商的建议。
3.8 施加多层涂层并留出适当的闪干时间
多层涂装时,每层均应有足够的闪干时间。这有助于防止涂层之间过多的溶剂截留或干燥不均匀。
**建议:**遵循制造商建议的闪干时间,避免太快涂抹后续涂层或在涂层之间等待太长时间。
3.9 技术培训和标准化申请流程
正确的喷涂技术和标准化的施用程序对于防止橘皮现象也至关重要。
建议: 为油漆技术人员提供定期培训,以确保正确的喷涂技术和一致的施工程序。
通过仔细控制这些因素,可以显着降低橘皮的风险,从而获得更光滑、更高光泽的汽车漆面。
4.橘皮现象发生后如何纠正?
当喷涂后已经出现橘皮现象时,仍可通过多种纠正方法改善或消除均匀的表面纹理。合适的解决方案取决于橘皮的严重程度和涂层的状况。
4.1 抛光
轻微的橘皮现象有时可以通过抛光得到改善。抛光有助于使表面光滑并恢复光泽。
步骤:
- 使用细粒度砂纸,例如 2000 粒度或更细的砂纸,轻轻打磨表面并去除轻微的表面不规则之处。
- 使用抛光剂和抛光机打磨表面,直至表面变得光滑有光泽。
注意事项: 避免过度打磨或抛光,因为这可能会损坏透明涂层或下面的涂层。
4.2 打磨和重新喷漆
对于更严重的橘皮现象,可能需要打磨和重新涂漆,以完全去除不均匀的表面纹理。
步骤:
- 用中等到细粒度的砂纸(例如 P800–P1500)打磨受影响的区域,直到表面足够光滑和水平。
- 彻底清洁打磨表面,去除灰尘、油污和其他污染物。
- 按照正确的施工程序均匀地重新涂刷一层或多层油漆或清漆,以防止再次出现橘皮现象。
注意事项: 在涂层之间留出足够的闪干时间,避免过度成膜。
4.3 现场修复
如果橘皮仅限于小范围,可以进行局部打磨和重新喷漆,而不是整块面板修补。
步骤:
- 打磨并清洁受影响的区域。
- 使用适当的施工技术重新涂抹相同或兼容的涂层,将修复区域平滑地融入周围的饰面中。
注意事项: 确保与周围区域进行适当的颜色匹配,并使用合适的混合技术来实现无缝修复。
4.4 使用流平剂
流平剂可以改善涂料的流动性和流平性,并有助于降低橘皮的风险。在一些涂料体系中,当涂料制造商的配方指南允许时,可以将适当的流平添加剂掺入后续涂料中。
步骤:
- 在后续施工所用的涂料中添加推荐量的流平剂。
- 使用适当的喷涂技术重新涂覆涂层,以提高表面流平性。
注意事项: 流平剂的用量必须根据涂料体系和制造商的建议来确定。
4.5 干磨和湿磨相结合
对于严重的橘皮现象,可以首先使用干磨去除主要的表面不规则之处,然后进行更精细的湿磨以获得更光滑的表面。
步骤:
- 使用干砂纸,如 P800,打磨粗糙的橘皮纹理。
- 使用湿砂纸,例如 P1500–P3000,对表面进行精细打磨。
- 清洁表面并进行抛光以恢复光泽。
注意事项: 在湿磨过程中,避免过度压力和热量积聚,以免损坏透明涂层。
4.6 使用高质量的抛光剂和工具
高品质抛光剂和专业抛光工具可以更有效地去除轻微的表面缺陷并恢复光滑度和光泽度。
建议: 选择适合涂层系统的抛光剂,并使用专业抛光机,例如双动(DA)抛光机,进行精加工。
适当的矫正方法取决于橘皮的严重程度。轻微的橘皮现象可以通过抛光和轻微打磨来改善,而严重的橘皮现象可能需要更广泛的打磨和修补。无论使用哪种方法,每个步骤都应小心执行,以避免引入额外的表面缺陷。
5. 选择Parrot® Gloris 透明涂层 不仅仅意味着选择产品 – 还意味着专业的技术支持
汽车涂装过程中出现流挂、橘皮、针孔、泛白、干燥缓慢等缺陷并不一定是清漆本身造成的。混合比、喷枪设置、喷涂距离、薄膜厚度、喷枪速度和施工条件都会影响最终的涂层性能。
因此,对于汽车车身修理厂和专业油漆工来说,选择清漆不仅仅是看其光泽度、硬度、干燥速度和耐用性。供应商提供持续技术支持的能力同样重要。
Parrot® Gloris不仅提供汽车修补漆清漆产品,还为我们的经销商、其下游客户和最终用户提供产品应用支持和技术指导。
当客户遇到流挂或其他应用问题时,我们可以根据具体的产品型号、应用工艺、喷枪设置、混合比例以及实际应用条件与客户合作,帮助找出可能的原因并提供适当的调整建议。
我们的技术支持可以帮助客户:
- 了解正确的产品混合比例和应用程序
- 根据不同工况调整应用参数
- 优化喷枪设置、喷涂距离和喷枪移动速度
- 减少常见的应用缺陷,例如下垂、橘皮和针孔
- 分析当前应用问题并提供实用的技术解决方案
- 为经销商下游车身厂和最终用户提供产品应用支持
汽车喷漆常见问题系列第三期:如何预防底漆收缩?
1. 什么会导致底漆收缩?
底漆收缩通常与溶剂挥发、漆膜过厚、干燥条件不当以及施工方式有关。了解这些原因,是预防涂层缺陷的第一步。
1.1 溶剂挥发过快
在施工和干燥过程中,底漆会经历溶剂挥发和漆膜固化。
如果使用不适合施工条件的稀释剂,或在温度过高、气流过强的环境中喷涂,可能导致表面干燥过快,而底层漆膜仍在释放溶剂并继续固化,最终造成漆膜不稳定。
因此,应根据产品规格和实际施工条件选择合适的稀释剂,避免在高温或通风过强的环境中强行加快干燥过程。

1.2 漆膜过厚
一次施工时底漆喷涂过厚,是导致收缩的主要风险因素。
当底漆漆膜过厚时,溶剂需要更长时间才能从底层挥发出来。如果表面干燥过快,而底层漆膜仍在持续释放溶剂,涂层之后可能发生收缩或下陷。
因此,应遵循产品技术资料中建议的漆膜厚度和施工说明。不要单纯为了获得更高遮盖力而过度增加漆膜厚度。
通常,薄喷多道、各道之间留足闪干时间,比一次喷涂厚涂更容易获得稳定结果。
1.3 干燥条件不当
温度、湿度和气流都会影响底漆干燥。
低温会减慢干燥和固化,而过高的温度或过强的气流则可能使表面干燥过快。
如果底层底漆尚未充分干燥就进行打磨、重涂或进入下一施工环节,持续的溶剂挥发和固化可能增加收缩风险。
因此,应保持建议的施工条件,并按照产品规格预留充足的干燥时间。
2. 如何预防底漆收缩?
预防底漆收缩,需要从产品选择、混合比例、施工技术、环境条件和干燥时间等多个环节进行控制。
2.1 选择合适的产品
- 底漆选择
选择适用于汽车修补涂装体系、性能稳定且质量可靠的底漆。
不同底漆的固化特性、施工要求和环境适应性不同。应根据维修区域、基材、施工条件以及后续涂装体系选择合适的产品。
对于较大的维修区域,应特别关注底漆的干燥性能、附着力、可打磨性和漆膜稳定性。
- 严格遵守混合比例
对于双组分底漆,务必遵循制造商建议的混合比例。
不要自行调整混合比例来加快干燥、降低黏度或扩大涂布面积。
混合比例错误会影响固化、漆膜性能和施工稳定性。

2.2 控制漆膜厚度
- 多道薄喷
与一次厚喷相比,多道薄喷更容易控制漆膜厚度。
按照产品规格,在喷涂下一道前为每一道预留足够的闪干时间。
这样可以让漆膜逐步形成,并降低因漆膜过厚导致干燥不均和后续收缩的风险。
- 避免局部漆膜堆积
边缘、凹陷部位和腻子修补区域,在操作者反复喷涂以提高遮盖力时,尤其容易出现局部漆膜堆积。
应特别注意喷枪移动、喷涂距离和搭接,保持漆膜均匀。
2.3 正确使用湿碰湿施工
在产品规格允许的情况下,可以合理采用湿碰湿施工。
湿碰湿可减少不必要的打磨和施工步骤,同时提高整体工作流程效率。
但湿碰湿并不意味着持续厚喷。不同产品对闪干时间、漆膜厚度和重涂都有具体要求。
合适的产品 + 正确的混合比例 + 正确的闪干时间,是实现稳定湿碰湿施工的关键。
3. 施工条件同样重要
3.1 控制温度和湿度
汽车修补涂装应在产品建议的温度和湿度范围内进行。
低温可能导致:
-
干燥速度变慢
-
溶剂挥发不足
-
固化时间延长
过高的温度可能导致:
-
表面过早干燥
-
流平性和铺展性下降
-
表面与底层漆膜之间干燥不均
因此,应根据实际条件选择合适的产品和施工参数。
3.2 保持适当的气流
良好通风有助于施工区域内的溶剂挥发。但直接吹过湿漆膜的气流过强,可能使表面干燥过快。
应在喷漆房或施工区域保持适当气流,不要认为气流越强效果越好。
4. 不要忽视干燥和固化时间
4.1 遵循建议的干燥时间
底漆施工后,应按照产品技术资料规定的时间让涂层干燥。
不要为了缩短维修时间而过早进入下一施工环节。
对于漆膜较厚、低温条件或大面积维修区域,底漆可能需要更长时间才能充分干燥和固化。
4.2 不要只凭表面触感判断是否干燥
底漆表面摸起来干燥,并不一定意味着整个漆膜已经完全稳定。
如果溶剂仍在挥发,或底层漆膜仍在固化,过早打磨或喷涂面漆可能导致漆膜进一步移动或收缩。
进入下一阶段前,应同时考虑规定的干燥时间和漆膜的实际状态。
5. 充分的基材处理至关重要
底漆收缩不一定是底漆本身造成的。
如果基材处理不到位——例如腻子施工不平整、原有漆层不稳定、打磨不足或表面受到污染——维修轮廓、打磨痕迹和其他底层缺陷可能在重新喷涂后再次显现。
喷涂底漆前,应确保完成:
-
表面清洁和脱脂
-
腻子处理
-
边缘羽化
-
打磨
-
除尘
良好的基材处理是获得稳定、高质量修补涂装效果的基础。
6. Gloris 提供专业技术支持
汽车修补涂装中的涂层缺陷不一定只由产品造成。
产品选择、混合比例、喷枪设置、喷涂距离、漆膜厚度、施工速度以及环境条件,都会影响最终效果。
对于专业汽车修补涂装产品而言,稳定的产品供应只是基础。持续的技术支持和施工指导同样重要。
Gloris 为经销商及其下游客户提供产品应用和技术支持。当客户遇到底漆收缩、流挂、橘皮、针孔或其他施工问题时,我们可以评估实际施工条件并提供切实可行的解决方案。
想进一步了解 Gloris 汽车修补涂装产品和技术方案?联系我们的专业团队。
汽车喷漆常见问题系列第四期:漆膜起泡
漆膜起泡是汽车修补涂装中常见的涂层缺陷。当水分、油污或其他污染物被封闭在涂层内部,或残留在基材与漆膜的界面时,就可能发生起泡。车辆使用过程中,环境温度和湿度变化可能使被封闭的水分汽化膨胀,顶起漆膜并形成气泡。

1. 漆膜起泡的原因
1.1 基材上残留水分和污染物
钣金件打磨后干燥不充分、基材缝隙或砂纸划痕中残留水分,以及金属基材受潮,都可能导致起泡。水分被涂层封闭后,面板受热时可能形成气泡。
1.2 压缩空气管路中的水和油污染
空压机或储气罐未按时排水、空气干燥器故障,或油水分离器维护不当,都可能造成起泡。压缩空气携带的水分和油污在喷涂时进入漆膜并被封闭,是造成大面积起泡的常见原因之一。
1.3 工件表面清洁不充分
板件上残留的打磨粉尘和磨料颗粒,以及徒手接触留下的汗液和油脂,都可能被面漆或清漆覆盖,并在之后引发起泡。
1.4 常见的高风险情形
湿磨后没有彻底干燥,就直接施工原子灰或底漆,容易使水分留在砂纸划痕中,增加延迟起泡的风险。
2. 漆膜起泡的预防措施
2.1 定期检查整套压缩空气供应系统
每天排放储气罐中积存的水分。检查油水分离器和空气干燥器,确保压缩空气洁净、干燥。喷涂前先吹扫喷枪和管路,排出残留水分。
2.2 原子灰打磨优先采用干磨
尽量采用干磨,减少水分进入基材。若必须湿磨,应彻底吹干并留出充分的干燥时间;确认砂纸划痕完全干燥后,再进入下一道工序。
2.3 使用合适的除油剂和无尘布清洁
打磨后按照产品说明,使用合适的除油剂和洁净的无尘布清洁脱脂。避免徒手触碰待喷涂区域,防止汗液和指纹污染。
2.4 控制喷涂环境
在高湿或雨天环境下,应遵循涂料制造商对喷漆房的建议;在适用情况下,合理调节喷漆房温度和湿度,减少板件表面结露。
3. 漆膜起泡的修复方法
起泡通常源于涂层下方或涂层内部的污染。简单补漆无法消除根本原因,缺陷可能再次出现。
- 将起泡区域的漆层彻底清除,不要只打磨气泡表面。
- 根据基材类型和损伤程度选择合适的清除方法,例如干磨或适用的脱漆剂。金属基材损伤严重时,可采用合适的喷砂工艺,直至露出洁净、坚实的基材。
- 清洁并脱脂,确认基材干燥且无污染后,再按产品说明和标准工艺重新施工(原子灰 → 底漆 → 色漆 → 清漆)。
**提示:**不要将漆膜起泡与针孔混淆。针孔通常在喷涂或烘烤过程中形成;起泡则常在车辆交付使用一段时间后出现。起泡有时会被误认为清漆质量问题,但基材处理和压缩空气中的水分也是需要重点排查的潜在原因。维修前应先查明实际污染源。